


3D CAD
手戻り
製造業DX
2026年09月21日
樹脂部品の設計チェックリスト|肉厚・抜き勾配・アンダーカットで確認すべき設計ルール
 Updated on・2026/09/21
Index
樹脂部品の手戻りは、金型ができてから発覚します。「ここにヒケが出ます」「この形状は型から抜けません」「反って寸法が出ません」。どれも、設計段階で確認できたはずのものです。
樹脂部品の設計チェックとは、設計した形状が金型から抜けるか、溶けた樹脂が隅々まで流れるか、冷えて縮むときに狙った形と寸法に収まるかを、出図前に確認する作業です。この記事では、確認すべきポイントを「型から抜けるか」と「冷えて縮むときに何が起きるか」の2つに整理します。
板金・切削の記事と同じく、ここでは具体的な閾値ではなく、何を・なぜ確認するのかに重点を置きました。樹脂の閾値は、樹脂の種類・成形条件・金型の構造によって変わります。値を覚えるより、値が決まる理屈を押さえるほうが、初めて見る形状にも使えるためです。
この記事の要点
- 樹脂の設計ルールは、板金の「材料が変形に耐えるか」、切削の「工具が届くか」とは違い、「型から抜けるか」と「冷えて縮むときに何が起きるか」の言い換えです
- 見るべきは大きく2つ。型から抜けるかは抜き勾配とアンダーカットで、冷えて縮むときに何が起きるかは肉厚で決まります
- 樹脂で最も相談が多いのは肉厚です。薄くすれば材料費が下がり、厚くすれば強度が出る。しかし厚い部分はヒケと反りの原因になるため、肉厚は強度・コスト・品質が同時にぶつかる唯一の寸法です
- 具体的な閾値は樹脂の種類と金型構造で変わります。社内標準を作るとき最初に決めるべきは値ではなく、「型をどこで割り、どちらに抜くか」です
樹脂部品の設計とは、何を決める設計か
樹脂部品の設計とは、溶けた樹脂を金型に流し込んで固める射出成形を前提に、形状・肉厚・樹脂の種類・型から抜く方向までを決める設計です。板金が1枚の板を変形させ、切削が材料を削り取るのに対し、樹脂は型の形がそのまま製品の形になります。
樹脂設計で設計者が決めるのは、おおむね次の4つです。
- 樹脂の種類:ABS、PP(ポリプロピレン)、PC(ポリカーボネート)、POM、ナイロンなど。強度・耐熱・耐薬品・コストに加えて、流れやすさ(流動性)と縮み方(収縮率)が形状の成立性を左右します
- 肉厚:製品の基本となる壁の厚さ。強度、材料費、成形時間、ヒケ、反りのすべてがここに集まります
- 型割りと抜き方向:金型をどこで割り、製品をどちらに抜くか。これが決まらないと、抜き勾配もアンダーカットも判定できません
- ゲートと突き出しの位置:樹脂をどこから流し込み、固まった製品をどこで押し出すか。流れた跡や押した跡が外観面に出ないかを含めて決めます
板金・切削との違いは「型から抜けるか」
板金設計のチェックリストでは曲げと穴、切削加工のチェックリストでは工具径と工具長を軸に整理しました。どちらも、材料か工具というその場の物理が制約の中心でした。
樹脂では、制約の中心が金型の動きに移ります。金型は決まった方向にしか開きません。その方向に対して垂直な壁があれば製品は型に張りついて抜けず、抜く方向と交差する凹凸があれば、型を横からスライドさせる機構が必要になります。形状が良いか悪いかではなく、その形が型の動きと両立するかが問われます。
樹脂は、冷えて縮むときに形が変わる
もう一つ、板金・切削には無い制約があります。樹脂は溶けた状態で型に入り、冷えて固まるときに縮みます。縮む量は樹脂の種類で決まり、設計寸法はこの縮みを見込んで金型側に織り込まれます。
問題は、均一に縮まないと形が歪むことです。厚い部分は冷えるのが遅く、後から縮んで表面がへこみます。これがヒケです。部分的に冷え方が違えば、内部に応力が残り、型から出したあとに反ります。板金や切削では「加工が終われば形が決まる」のに対し、樹脂は型から出たあとにも形が変わり続ける。これが樹脂設計の難しさの本質です。
樹脂部品のチェックはなぜ手戻りに直結するのか
樹脂の手戻りは、板金・切削と比べて発覚が遅く、戻りが大きいという特徴があります。
板金や切削なら、加工先が図面を見た時点で「これは作れません」と返ってきます。樹脂は違います。形状に問題があっても金型は作れてしまい、実際に樹脂を流してみて初めてヒケや反り、離型不良が出ます。金型ができあがってから分かるわけです。
そして金型は、部品そのものより桁違いに高価で、製作にも時間がかかります。形状を直せば金型も直すことになり、修正できない変更なら型を作り直すことになります。設計変更1回の重みが、板金・切削とは比べものになりません。
構造的な問題として、製品設計と金型設計が別の担当・別の会社に分かれていることも挙げられます。私たちが製造業の設計部門と話していてよく聞くのは、製品設計側は自社の技術標準に沿って設計するものの、成形で成立させるための細かい調整は金型設計側の判断に委ねられている、という話です。その結果、設計と金型の間でノウハウが行き来せず、金型のトライ(試し打ち)を何度も繰り返すことになります。
つまり樹脂のチェックは、「金型ができる前に、金型側が困る形状を見つけておく」作業です。手戻りのコスト構造については、製造業の設計現場で起きる「手戻りコスト」と3D/2D検図の論点で整理しています。
樹脂部品で最初に確認すべき設計ルール
「型から抜けるか」と「冷えて縮むときに何が起きるか」という2つの軸が、そのまま現れる代表的な項目を取り上げます。
抜き勾配がついているか
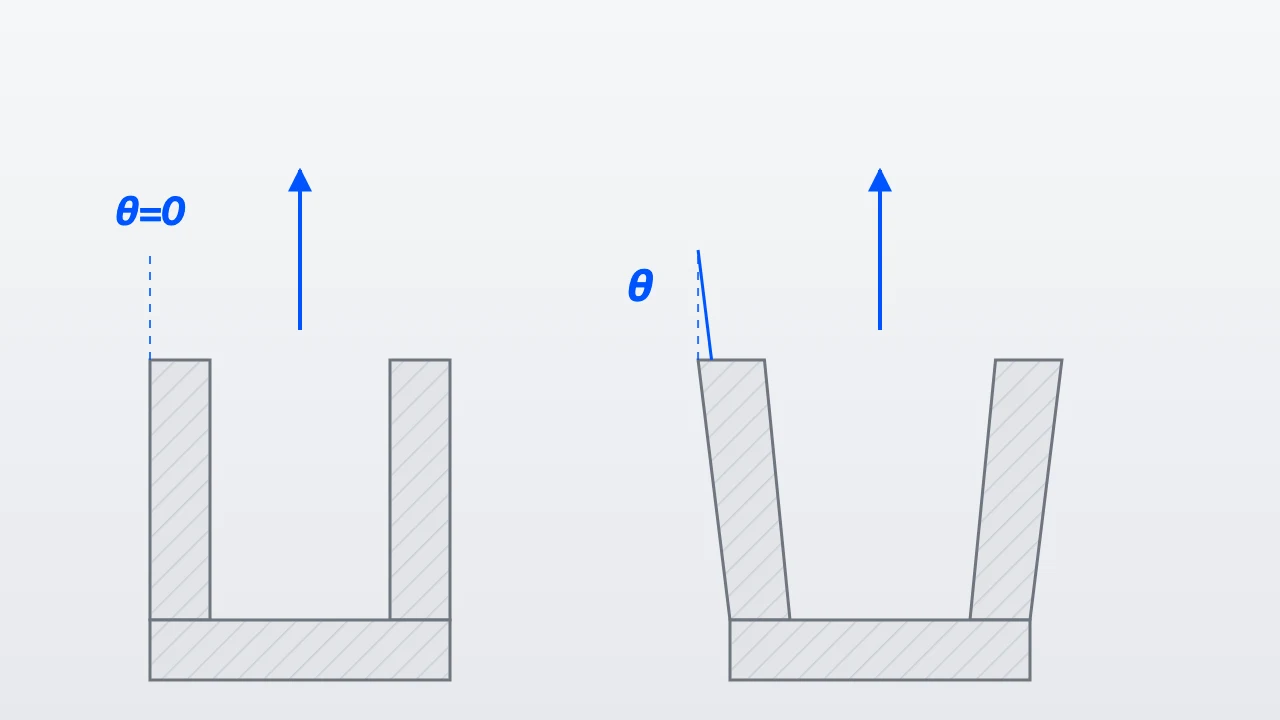
金型から製品を抜くとき、抜く方向に対して完全に垂直な壁は、型の面と製品の面が全面で擦れます。抜けないか、抜けても擦り傷が残るか、白化します。そのため壁にはわずかな傾斜をつけます。これが抜き勾配です。
必要な角度は、樹脂の種類、壁の高さ、表面の仕上げ(シボの有無と深さ)で変わります。特にシボ加工をした面は、シボが深いほど大きな勾配が必要になります。外観を優先してシボを深くした結果、勾配が足りなくなるのはよくある行き違いです。
- すべての壁が、抜き方向に対して傾斜を持っているか
- リブ・ボス・格子状の内部形状にも勾配がついているか(外から見えないため見落としやすい)
- シボを指定した面の勾配が、そのシボの深さに対して足りているか
肉厚が均一か、薄すぎ・厚すぎないか
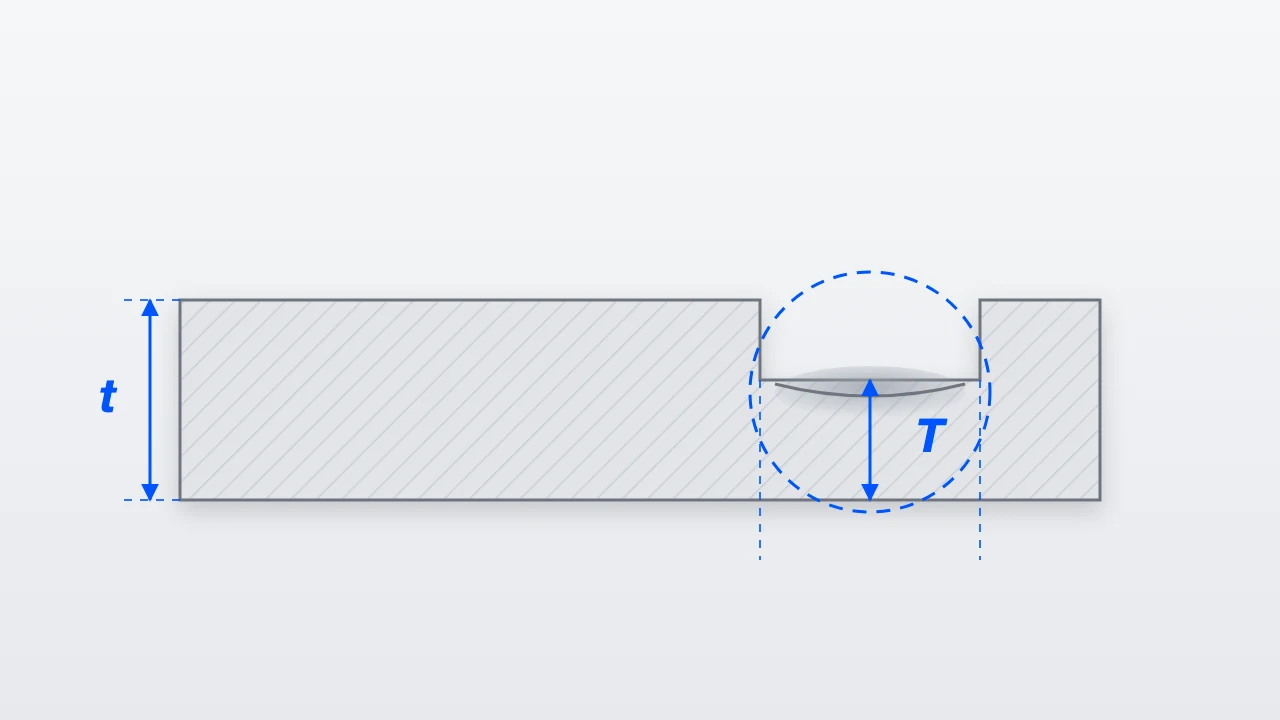
肉厚は樹脂設計の中心です。薄ければ材料費と成形時間が下がりますが、樹脂が隅々まで流れず充填不足になり、強度も落ちます。厚ければ強度は出ますが、冷えるのが遅くなり、表面がへこむヒケや、内部に空洞ができるボイドの原因になります。
重要なのは、厚いことそのものより、厚さが場所によって違うことです。薄い部分と厚い部分が混在すると、冷えるタイミングがずれ、縮む量も変わり、部品が反ります。厚みは「必要な強度が出る最小値」に揃え、部分的に強度が要る箇所はリブで補うのが基本です。
樹脂部品の設計相談でいちばん多く挙がるのが、この肉厚です。樹脂部品では材料の使用量がそのままコストに直結するため、どこまで薄くできるかを設計段階で見通したいというニーズが非常に強い。一方で薄くしすぎれば充填不足と強度不足になる。肉厚は、強度・コスト・品質の3つが同時にぶつかる唯一の寸法だと考えてください。
- 基本の肉厚が、部品全体でおおむね揃っているか
- 厚みが変わる箇所が、段差ではなくなだらかに移行しているか
- 厚い部分に、肉盗み(不要な肉を抜く形状)を入れられないか
- 薄い部分が、樹脂が流れ込む経路の途中で行き止まりになっていないか
リブの根元が厚くなっていないか
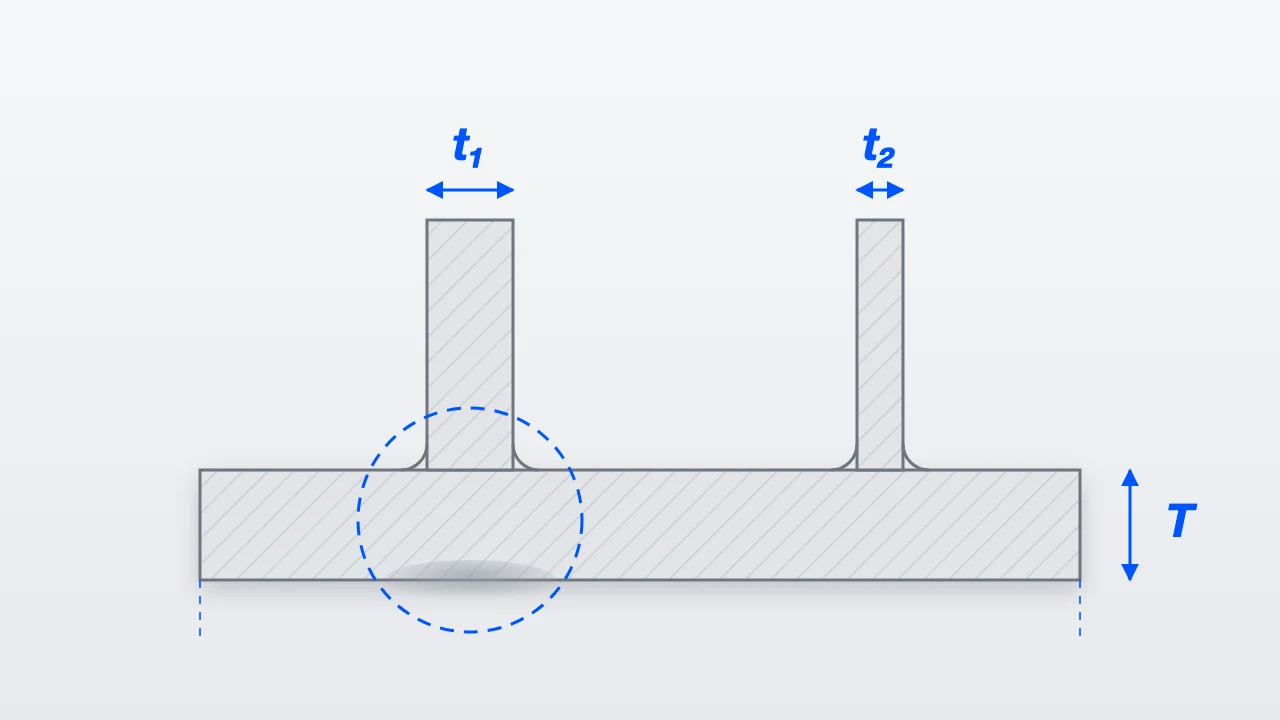
リブは、肉厚を増やさずに強度を出すための形状です。ところがリブを壁と同じ厚さでつけると、リブと壁が交わる根元に樹脂が溜まり、局所的に厚い部分ができます。そこが遅れて冷えるため、リブの裏側の表面にヒケが出ます。外観面の裏にリブを立てたときに起きやすい失敗です。
そのためリブは、基準となる壁の肉厚より薄くします。根元のRも、大きくすれば応力集中は減りますが、その分だけ肉が溜まってヒケやすくなります。強度とヒケのどちらを取るかの判断がここに入ります。
- リブの厚さが、基準の肉厚に対して薄く抑えられているか
- リブの根元のRが、ヒケと強度のバランスとして妥当か
- リブの裏面が外観面になっていないか。なっている場合、ヒケが許容されるか
- リブ自体に抜き勾配がついているか
ボスの根元に肉が溜まっていないか
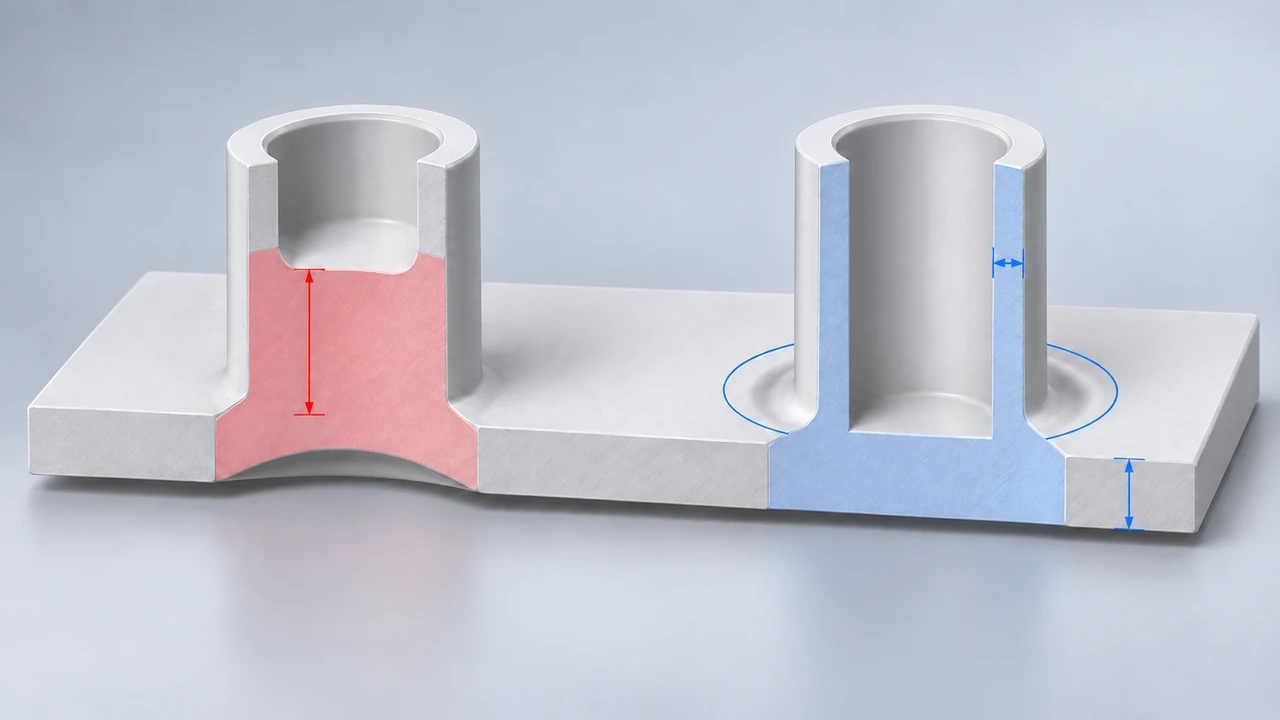
ボスは、ねじやインサートを受けるための円筒形状です。リブと同じく、壁から立ち上がる根元に肉が溜まり、裏面にヒケが出ます。ボスは壁よりも厚みがあるぶん、リブより症状が出やすい形状です。
対策は、ボスの根元の肉を抜く(肉盗み)ことと、ボスを壁から少し離してリブでつなぐことです。どちらも「必要な強度を保ったまま、局所的に厚い部分を作らない」という同じ発想です。
- ボスの根元に肉盗みが入っているか
- ボスの肉厚が、基準の肉厚に対して厚くなりすぎていないか
- ボスの裏面が外観面になっていないか
- ボスの内径と外径に、それぞれ抜き勾配がついているか
アンダーカットになっていないか
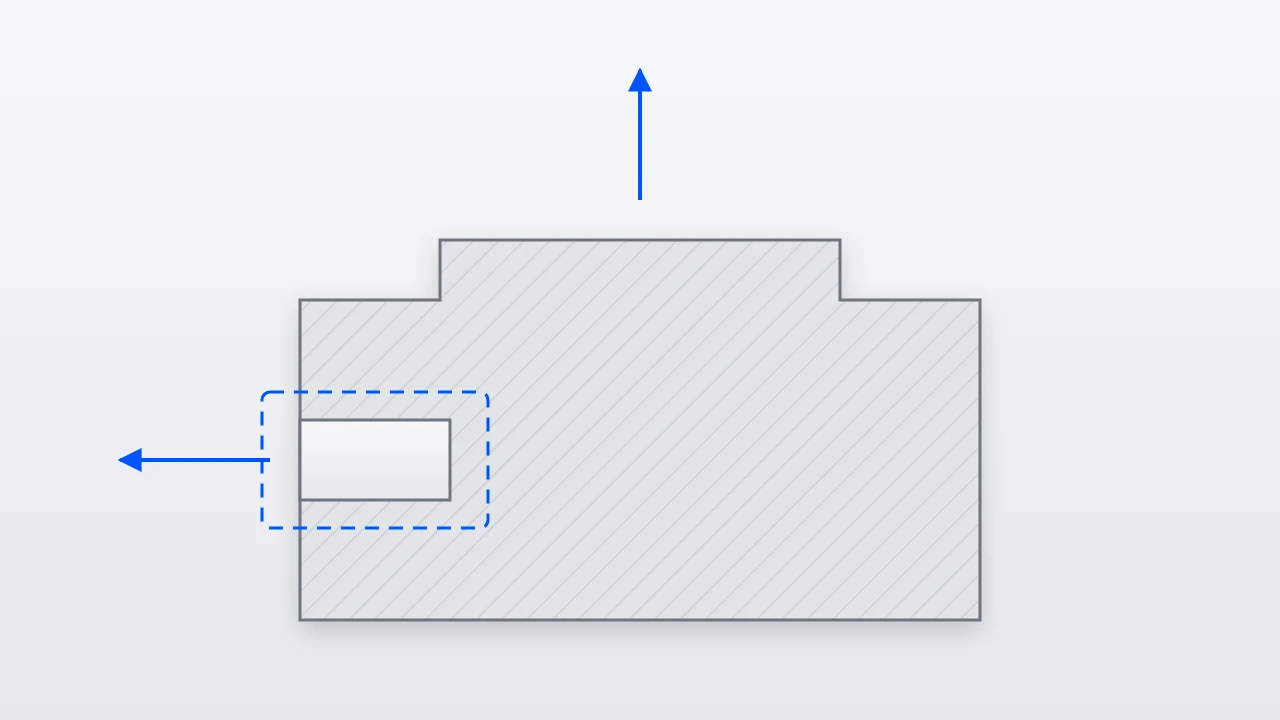
型が開く方向に対して引っかかる形状を、アンダーカットと呼びます。側面の穴、外側に出っ張ったツメ、内側に切られたねじなどが該当します。
アンダーカットがあっても部品は作れます。型を横から動かすスライドや、斜めに逃がす傾斜ピンといった機構を金型に組み込めばよい。ただしその分、金型の構造が複雑になり、費用も納期も上がり、故障の原因も増えます。切削の記事で書いた「作れないのではなく高くなる」という構造が、樹脂では金型の側に現れます。
だからアンダーカットの確認は、「あるかないか」ではなく「その機能のために、金型を複雑にするだけの価値があるか」という問いになります。抜き方向を変える、形状を分割する、部品を2つに分けて組み立てる、といった代案と比べて判断します。
- 型の抜き方向に対して、引っかかる形状がないか
- ある場合、スライドなどの機構で成立するか。その機構が入るスペースが金型側にあるか
- その形状を、抜き方向の変更や部品分割で避けられないか
- スライドが動ききった状態でも、必要な面積・強度が確保されているか
ここに挙げた以外にも観点はある
この5項目は、「型から抜けるか」「冷えて縮むときに何が起きるか」という2つの軸が最も分かりやすく現れるものです。実際の設計では、このほかにゲート(樹脂の注入口)の位置と数、樹脂の合流部にできるウェルドライン、型を割った位置に出るパーティングライン、突き出しピンの跡、冷却のしかたによる反りなど、多くの観点があります。
いずれも共通するのは、製品の形だけを見ても判断できず、金型の構造とセットで考える必要があるという点です。
あわせて確認したい周辺項目
樹脂部品は単体で完結せず、組み立てられ、使われる中で形が変わります。
- スナップフィットの設計:ツメのたわみ量と応力が、その樹脂の許容範囲に収まっているか。繰り返し着脱する部位では、疲労も考慮します
- インサート・圧入部の応力:金属部品を埋め込む、あるいは圧入する箇所は、樹脂側に常に応力がかかり続けます。時間の経過で変形するクリープを考慮しているか
- 外観面の指定:どの面が見える面かを図面で明示しているか。ゲート跡・ウェルドライン・突き出しピン跡・ヒケの許容範囲は、外観面かどうかで変わります
- 公差の考え方:樹脂は成形条件でも寸法が変わるため、金属部品と同じ感覚で公差を詰めると成立しません。締結や嵌合に関わる箇所だけに絞れているか
- 材質変更の影響:樹脂を変えると収縮率も流動性も変わります。形状が成立していた前提が崩れるため、材質変更時は形状を一通り見直す必要があります
これらは3Dモデルの形状だけでは判断できず、図面の指示や金型メーカーとの合意に委ねられる部分が多い領域です。3Dモデル側で見るものと、図面と注記で伝えるものを分けて管理すると、確認の抜けが減ります。
チェックリストを運用に乗せるために
板金・切削の記事でも書いたとおり、チェックリストを作ること自体は難しくありません。難しいのは、形骸化させずに回し続けることです。樹脂では、さらに別の点で議論が止まります。
最初に決めるべきは、値ではなく「型割り」
樹脂のルールは、そのほとんどが型の抜き方向を基準に定義されています。抜き勾配は抜き方向に対する角度であり、アンダーカットは抜き方向に対して引っかかるかどうかです。つまり型をどこで割り、どちらに抜くかが決まっていなければ、どのルールも判定できません。
板金では「どこから測るか」で議論が止まり、切削では「どの工具・設備が前提か」で止まりました。樹脂で止まるのは、この型割りと抜き方向です。逆に言えば、ここを先に決めてしまえば、残りの値は樹脂の種類と金型メーカーに確認すれば埋まります。
- 設計の早い段階で、型割りの位置と抜き方向を仮でも決める
- その決定を3Dモデルの中に残す(抜き方向を示す基準面や座標系を持たせる)
- 型割りが変われば判定も変わることを、チェックリストに明記する
製品設計と金型設計の間で言葉を揃える
樹脂で手戻りが繰り返される最大の要因は、形状そのものより、製品設計と金型設計の間にノウハウが流れないことです。製品設計は技術標準に沿って設計し、成形で成立させる調整は金型側に委ねられる。その結果、同じ失敗が別の部品で再発します。
これを防ぐには、チェックリストを製品設計側だけの道具にしないことです。金型メーカーから返ってきた指摘を項目として取り込み、なぜその指摘が出たかの理由を添えて共有する。このループが回り始めると、リストは「守らされるもの」から「次を防ぐもの」に変わります。
目視チェックには限界がある
樹脂の自動チェックは、板金・切削と比べて明確に難しい領域です。その理由は、精度の問題ではなく「どこを測るか」が決まらないことにあります。
板金は板を曲げた形なので、板厚も曲げ高さも測る場所がはっきりしています。切削もブロックや丸棒が基準です。ところが樹脂部品は自由曲面が多く、Rが場所によって変わり、面がフラットではありません。「この壁の肉厚」と言ったとき、どこの垂線で測るのかが自明ではないのです。実際に、自動車の樹脂外装部品を扱う設計者からも、測定する部位を特定すること自体が難しい、という指摘を受けています。
加えて、樹脂部品では外観・意匠に関わる判断が多く入ります。「この面は美しいか」「この分割線は目立たないか」は、製造性のように不等式では書けません。形状と数値で書ける判定は自動化できても、この領域は人に残ります。
何を自動化し、何を人が見るか。その分担の考え方は、AI検図とは?製造業の検図を自動化し、設計ミスと検図工数を減らす仕組みで詳しく整理しています。
なお、WOGOの自動検図(設計検証)サービスが現在対応しているのは板金・切削・アセンブリで、樹脂部品については拡張対応を進めている段階です。樹脂部品の検証にご関心がある場合は、個別にご相談ください。
樹脂部品の設計チェックリストに関するよくある質問
肉厚はどこまで薄くできますか?
樹脂の種類と、樹脂が流れる距離で決まります。流れやすい樹脂ほど薄くでき、流れる距離が長いほど厚さが必要です。具体的な値は成形メーカーに確認するのが確実です。薄くすると材料費と成形時間は下がりますが、充填不足と強度不足のリスクが上がるため、まず必要な強度から下限を決め、そこから成形できるかを確認するという順序が安全です。
抜き勾配は何度つければよいですか?
樹脂の種類、壁の高さ、表面の仕上げで変わります。特にシボ加工をする面は、シボが深いほど大きな勾配が必要になるため、外観の指定と勾配はセットで決めてください。金型メーカーは「この面のシボならこの勾配」という目安を持っているので、外観指定を決めた時点で確認するのが確実です。
ヒケを完全になくすことはできますか?
厚みの差をなくせば理論上は減らせますが、実際の部品は強度や機能のために厚い部分を持たざるを得ません。現実的には、ヒケが出ても問題ない場所に集めるという設計になります。外観面の裏にリブやボスを立てない、どうしても必要なら肉盗みで厚みを抑える、それでも残るなら図面で外観面を明示してヒケの許容範囲を合意する、という順序です。
3D CADの成形解析(CAE)があればチェックリストは不要ですか?
役割が違います。成形解析は「この形状で流したらどうなるか」をシミュレーションするもので、金型条件を含めた検証に強い反面、解析の準備と実行に時間がかかります。チェックリストは「そもそも解析にかける前に潰しておくべきこと」を拾うものです。抜き勾配の付け忘れやリブの厚さのような項目は、解析を待たずに設計中に判断できます。
樹脂も自動検図の対象にできますか?
形状と数値で書けるルールであれば、原理的には対象になります。ただし樹脂は自由曲面が多く、肉厚や勾配を「どこで測るか」の定義が板金・切削ほど自明ではないため、板金・切削より難易度が高い領域です。WOGOでも樹脂部品は拡張対応を進めている段階で、個別にご相談をいただいています。
まとめ
樹脂部品の設計チェックリストは、金型の動きと、樹脂が冷えて縮む性質を設計者の言葉に翻訳したものです。型から抜けるかは抜き勾配とアンダーカットで、冷えて縮むときに何が起きるかは肉厚で決まる。この2つの観点を押さえておけば、個々の項目は理由から導けます。
板金・切削と違い、樹脂の問題は金型ができてから発覚します。だからこそ、出図前のチェックが金型費用に直結します。
そして具体的な閾値は、樹脂の種類と金型構造で変わります。社内で標準化するときに先に決めるべきなのは値ではなく、「型をどこで割り、どちらに抜くか」です。ここが決まっていなければ、どの項目も判定できません。
樹脂は、形状と数値で書けるルールと、外観・意匠のように書けない判断が混ざり合う領域です。書ける判定は自動化に寄せ、人は書けない判断に時間を使う。樹脂部品の設計品質も、この分担をどう設計するかで決まります。
なお、板金・切削(フライス・旋盤)については、同じ考え方で整理した基本チェック項目の一覧を無料で公開しています。樹脂の項目は含まれていませんが、「項目名と、それが何を防ぐか」を一覧にするという整理のしかたは、自社の樹脂用チェックリストを作るときの型としてお使いいただけます。
樹脂部品の設計ルールの標準化や、3Dモデルからの自動チェックについてのご相談は、お問い合わせから承っています。
本記事は、3D・CAD・AI技術を活用し、製造業における設計検証・自動検図・設計/製図自動化のシステム開発に取り組む、東大発スタートアップの株式会社WOGOが執筆しました。