


3D CAD
手戻り
製造業DX
2026年09月21日
切削加工の設計チェックリスト|フライス・旋盤で最初に確認すべき設計ルール
 Updated on・2026/09/21
Index
切削部品の手戻りも、板金と同じく加工が始まってから発覚します。「この隅には工具が入りません」「この穴は深すぎて精度が出ません」。どれも、設計段階で確認できたはずのものです。
切削加工の設計チェックとは、設計した形状が、想定する工具と加工機で削り出せるか、精度と工数が成立するかを出図前に確認する作業です。この記事では、切削の設計ルールが「何から決まるのか」という考え方と、手戻りにつながりやすい代表的な項目を、「フライス」と「旋盤」に分けて解説します。
板金の記事と同じく、ここでは具体的な閾値ではなく、何を・なぜ確認するのかに重点を置きました。切削の閾値は、工具径・工具長・加工機の能力によって変わります。値を覚えるより、値が決まる理屈を押さえるほうが、初めて見る形状にも使えるためです。
なお、板金・フライス・旋盤の基本チェック項目を網羅した一覧は、加工限界チェック基本ルール一覧(板金・切削33項目)として無料で公開しています。本記事は、その一覧を使いこなすための「考え方」の解説と位置づけてください。
この記事の要点
- 切削の設計ルールは、板金の「材料が変形に耐えるか」とは違い、「工具が届くか・工具が持つか」の言い換えです。工具の形と長さを想像できれば、初見の形状でも判断できます
- 見るべきは大きく2つ。フライスは工具径と工具長、旋盤は直径と長さの比で、ほとんどのルールが決まります
- 切削は「作れない」で止まることは少なく、特殊工具や追加の段取りで「作れるが高く・遅くなる」パターンが多いのが特徴です。見積が想定と違う原因は、たいてい形状にあります
- 具体的な閾値は加工先の工具と設備で変わります。社内標準を作るとき最初に決めるべきは値ではなく、「どの標準工具と設備を前提にするか」です
切削加工とは、何を決める設計か
切削加工とは、ブロックや丸棒などの素材から、回転する工具(フライス・ドリル)または回転する素材に当てた刃物(旋盤のバイト)で不要な部分を削り取り、形状をつくる加工です。板金が1枚の板を変形させて形をつくるのに対し、切削は材料を取り去って形をつくります。
切削設計で設計者が決めるのは、おおむね次の4つです。
- 材質:S45C(炭素鋼)、SS400、SUS304、A5052/A7075(アルミ)、C3604(黄銅)、樹脂など。強度・耐食性・コストに加えて、削りやすさ(被削性)が工数を左右します
- 素材の形と加工機:ブロックから削るならフライス(マシニングセンタ)、丸棒から削るなら旋盤。この選択で、以降に適用されるルールが変わります
- 加工方向と基準面:どの面を下にして固定し、どの方向から工具を入れるか。工具が入る方向の数だけ段取り(ワークの固定し直し)が増えます
- 公差と仕上げ:どこに、どれだけの精度と面粗さを要求するか。必要な箇所だけに絞れているかで、工程数と検査工数が決まります
板金との違いは「変形させる」か「削り取る」か
板金設計のチェックリストでは、曲げは「加工機に乗るか」、穴は「抜けるか・歪まないか」という観点で整理しました。制約の中心は、板という材料が変形に耐えるかどうかでした。
切削では、制約の中心が工具に移ります。工具には直径と長さがあり、回転して削る以上、内側の角は必ず丸くなります。工具が届かない場所は削れず、細く長い工具は削っている途中でたわんで振動します。切削の設計ルールは、ほぼすべてがこの「工具の形と剛性」から導かれます。
フライスと旋盤で、ルールの起点が違う
フライス加工は、固定したワークに回転工具を当てて削ります。ここでの起点は工具径と工具長です。溝の幅や隅のRは工具径で、ポケットや穴の深さは工具長で決まります。
旋盤加工は、回転する丸材に刃物を当てて削ります。ここでの起点は直径と長さの比です。細長いシャフトは削っている間にたわみ、深い内径は刃物を支える柄(中ぐりバイト)が届きません。同じ「深すぎる」という指摘でも、フライスでは工具長の話、旋盤では直径に対する長さの話になります。
切削加工のチェックはなぜ手戻りに直結するのか
切削は、工具の形と動きがそのまま形状の限界になります。エンドミルは丸いので内側の角にはその半径以上のRが残り、ドリルは細く長くなると逃げて曲がり、旋盤のバイトは穴の奥に入るほど支えが弱くなります。設計者が図面上で描けても、工具が物理的に入らない・持たない形状は加工できません。
もう一つの制約が段取りです。工具は一方向からしか入れないため、複数の方向に加工面がある部品は、ワークを外して固定し直す回数が増えます。段取りが1回増えるたびに、位置決めの誤差が積み重なり、工数も増えます。
板金と違うのは、切削では「作れない」で止まるケースが比較的少ないことです。多くは、特殊工具を用意する、5軸加工機に回す、放電加工を追加する、といった手段で作れてしまいます。その結果、指摘は「作れません」ではなく「この見積になります」という形で返ってきます。図面が通ってしまうぶん、コストの手戻りに気づくのが遅れます。
つまり切削のチェックは、「作れない形状」と「作れるが高くなる形状」の両方を見る必要があります。設計変更が1回発生したときのコスト構造は、製造業の設計現場で起きる「手戻りコスト」と3D/2D検図の論点で整理しています。
フライス加工で最初に確認すべき設計ルール
フライスは「工具が届くか」「工具が持つか」という観点で見ます。ここでは、工具径と工具長という2つの起点がそのまま現れる、代表的な4項目を取り上げます。
内側の角(隅)にRがあるか、小さすぎないか
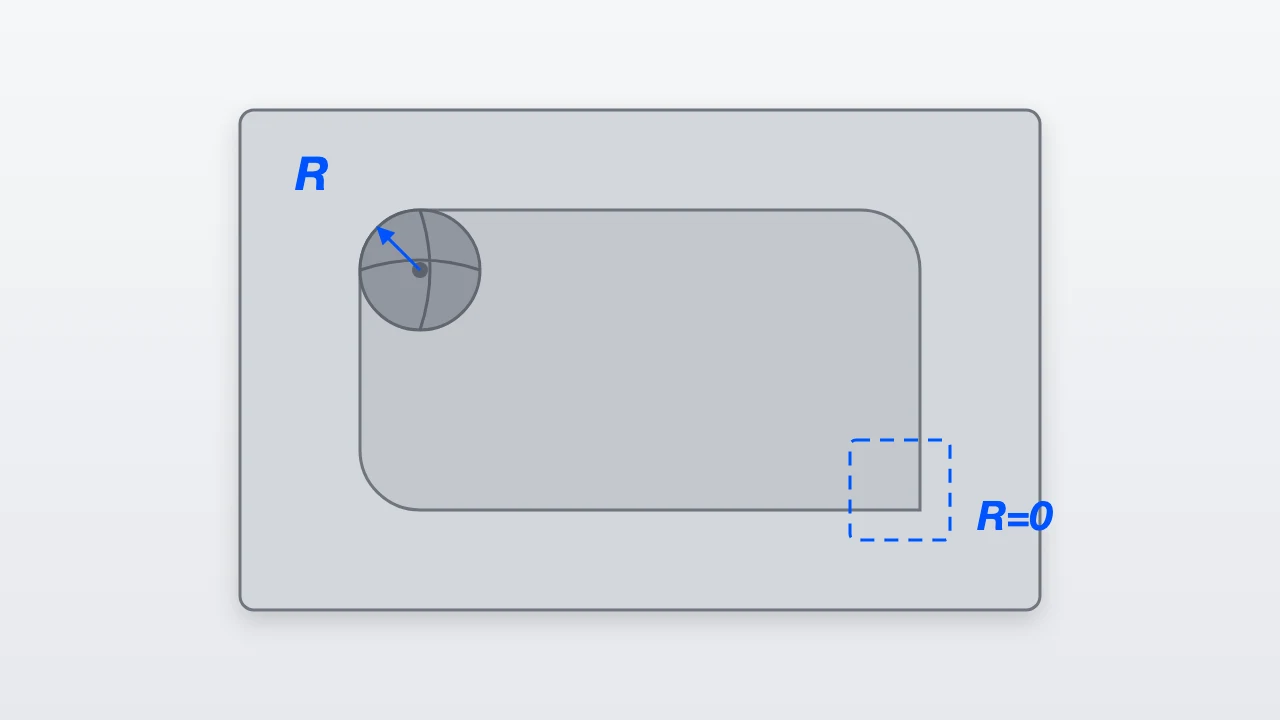
エンドミルは円筒なので、ポケットや段差の内側の縦の角には、工具半径以上のRが必ず残ります。3D CADでこの角をピン角のままモデリングしていると、そのままでは削れません。ピン角がどうしても必要なら、放電加工か、角に「ぬすみ」を入れて逃がす設計になり、工程が増えます。
また、隅Rが小さいほど細い工具が必要になります。細い工具は深く削れず、たわみやすく、折れやすい。隅Rの値は「見栄え」ではなく、そのポケットを何本の工具で、どれだけの時間で削れるかを決めています。
- 内側の角(180°未満の角)に隅Rが入っているか
- その隅Rが、加工先の標準工具で削れる半径か
- 隅Rを工具半径とちょうど同じにしていないか(工具の全周が当たると振動しやすいため、少し大きくとるのが一般的です)
溝・ポケットの幅は工具が入る幅か、深すぎないか
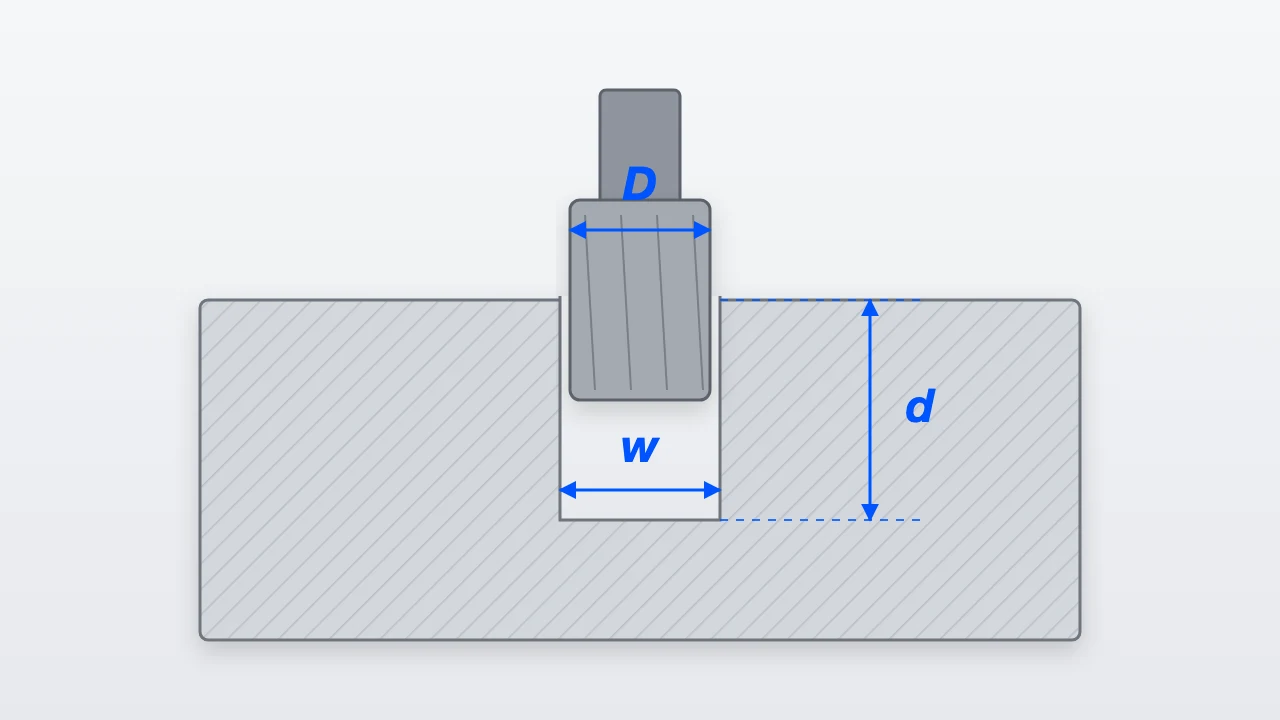
溝の幅は、使う工具の直径以上でなければ削れません。幅が狭い溝は細い工具を要求し、細い工具は深く削れない。つまり、幅が狭くて深い溝が最も難しい形状です。
ポケットの深さも同じです。深いポケットには長い工具(突出し長さの大きい工具)が必要で、長い工具はたわんで寸法が出ず、びびり(振動)で面が荒れます。「幅」と「深さ」は別々に見るのではなく、比で見ます。
- 溝幅が、加工先の標準工具径で成立するか
- 溝・ポケットの深さが、その幅(工具径)に対して深すぎないか
- 深いポケットが必要なら、底を貫通させる・分割する・幅を広げるなどの回避策がないか
穴・タップは深すぎないか
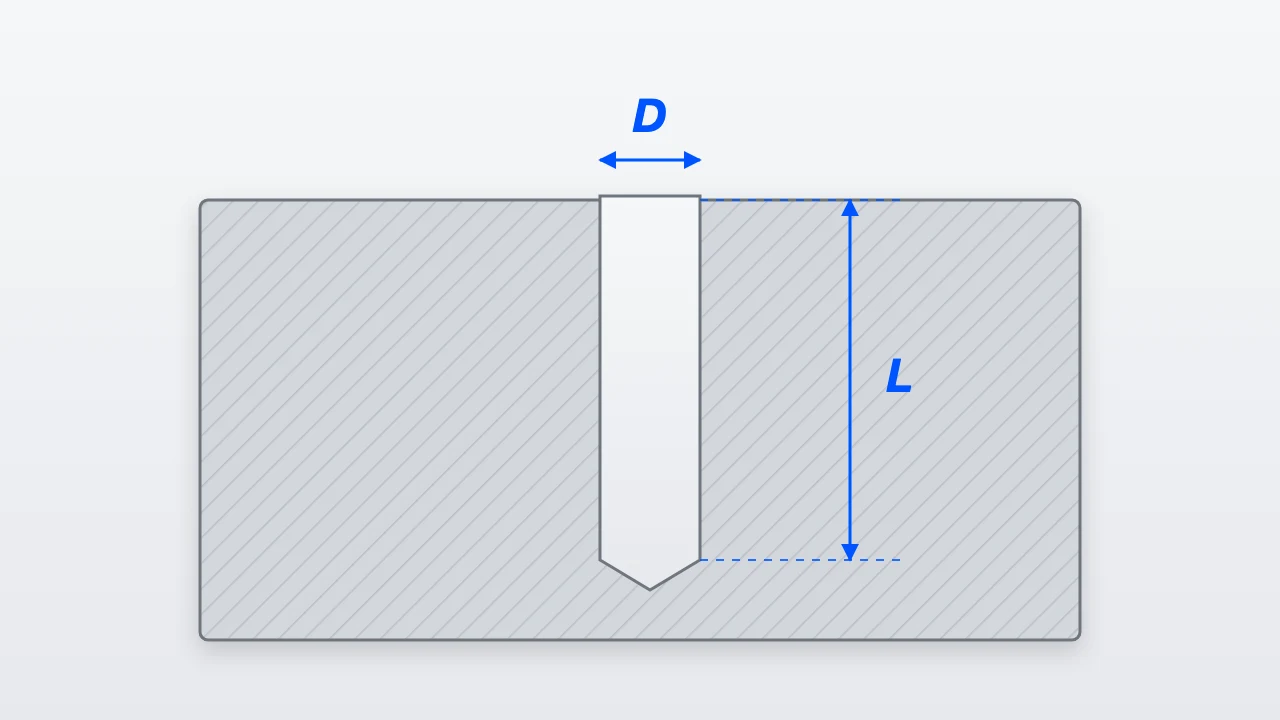
穴の深さは、径に対する比(L/D)で難しさが決まります。深い穴では切りくずが排出されにくく、ドリルが逃げて曲がり、位置精度と真直度が悪化します。ステップ加工やガンドリルで対応はできますが、工程と時間が増えます。
タップ(ねじ)はさらに厳しくなります。ねじの有効深さは径の何倍かを超えると強度がほとんど増えず、深くするほどタップが折れるリスクだけが上がります。「念のため深く」は、強度に効かずコストにだけ効きます。
- 穴の深さが、径に対して加工先の目安に収まっているか
- タップ穴の深さが、必要な締結強度に対して過剰でないか
- 深い穴が本当に必要か。貫通させる、反対側からも加工する、径を大きくするといった選択肢がないか
穴が側面・底面に近すぎないか
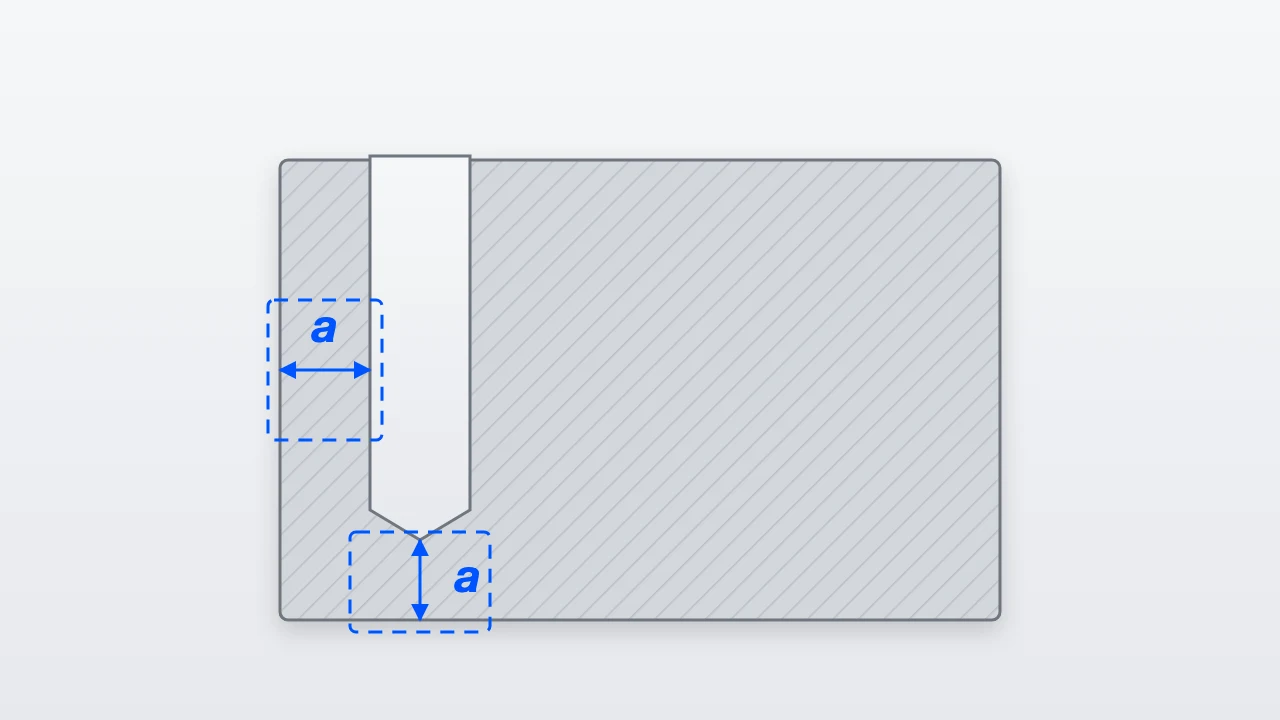
穴の位置がワークの側面や底面に近すぎると、残る肉が薄くなります。薄い肉は切削力で変形し、穴が歪む、バリが出る、最悪の場合は突き破ります。止まり穴の底とワーク底面の距離も同じで、底が薄いと底面側が膨らみます。
これは板金の「穴と端面の距離」と同じ論点ですが、理由が違います。板金はせん断時に材料が逃げるから、切削は切削力で薄肉が変形するからです。
- 穴と側面の間の残り肉が確保されているか
- 止まり穴の底とワーク底面の間の残り肉が確保されているか
- 穴の周囲に、溝やポケットが近接して肉を薄くしていないか
フライスで確認すべき項目は、これだけではない
ここで挙げた4項目は、工具径と工具長という起点が最も分かりやすく現れるものです。実際のチェックでは、このほかに穴径の選び方、穴の向き、ワークの大きさと設備の関係、工具が届く範囲(アンダーカット・段取り)など、フライスだけで9項目ほどの基本項目があります。項目の一覧と、それぞれが「何を防ぐか」は、加工限界チェック基本ルール一覧にまとめています。
旋盤加工で最初に確認すべき設計ルール
旋盤は「直径に対する長さの比」と「刃物が入るか」の2点で見ます。この2点がそのまま現れる、代表的な2項目を取り上げます。
直径に対して長すぎないか
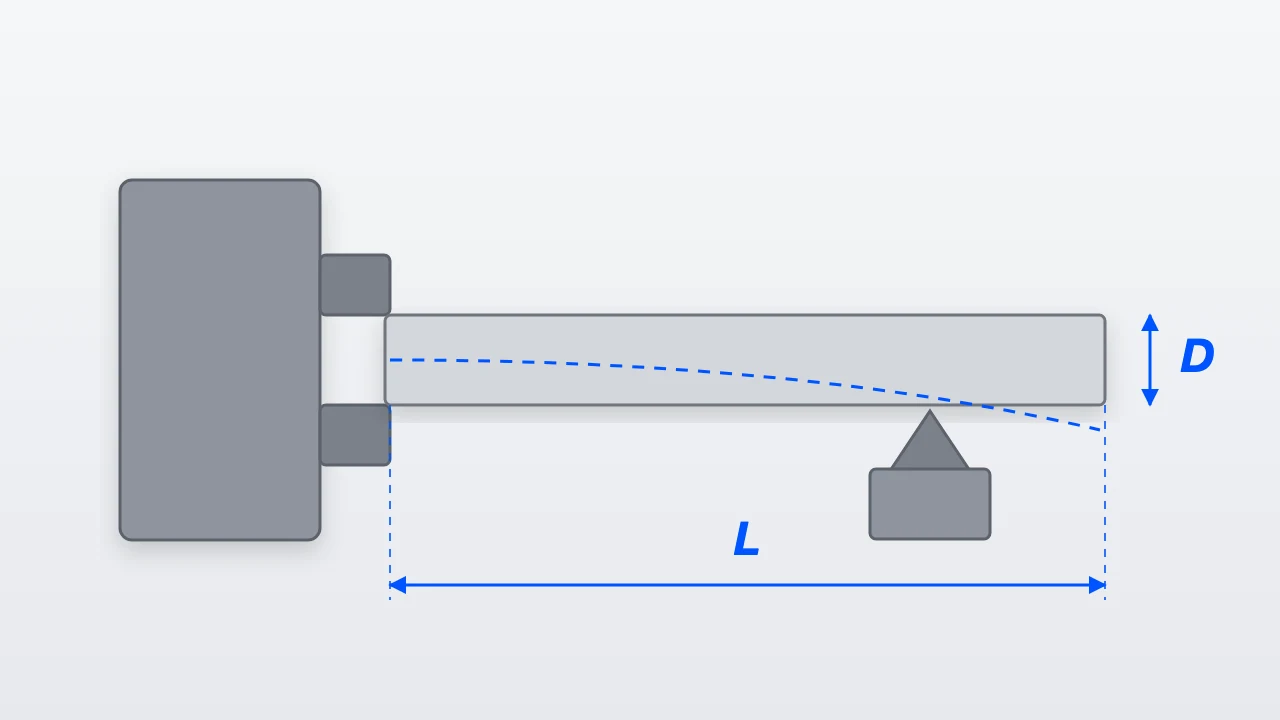
旋盤では、ワークを片側のチャックで掴んで回転させ、刃物を当てます。直径に対して長いシャフトは、切削力で先端側がたわみ、径が場所によって変わったり(テーパー)、びびりで面が荒れたりします。心押し台や振れ止めで支えることはできますが、段取りが増え、それでも限界があります。
- シャフトの全長が、直径に対して加工先の目安に収まっているか
- 長いシャフトが必要なら、途中に太い部分を残す、分割して結合する選択肢がないか
内径:バイトが入るか、深すぎないか
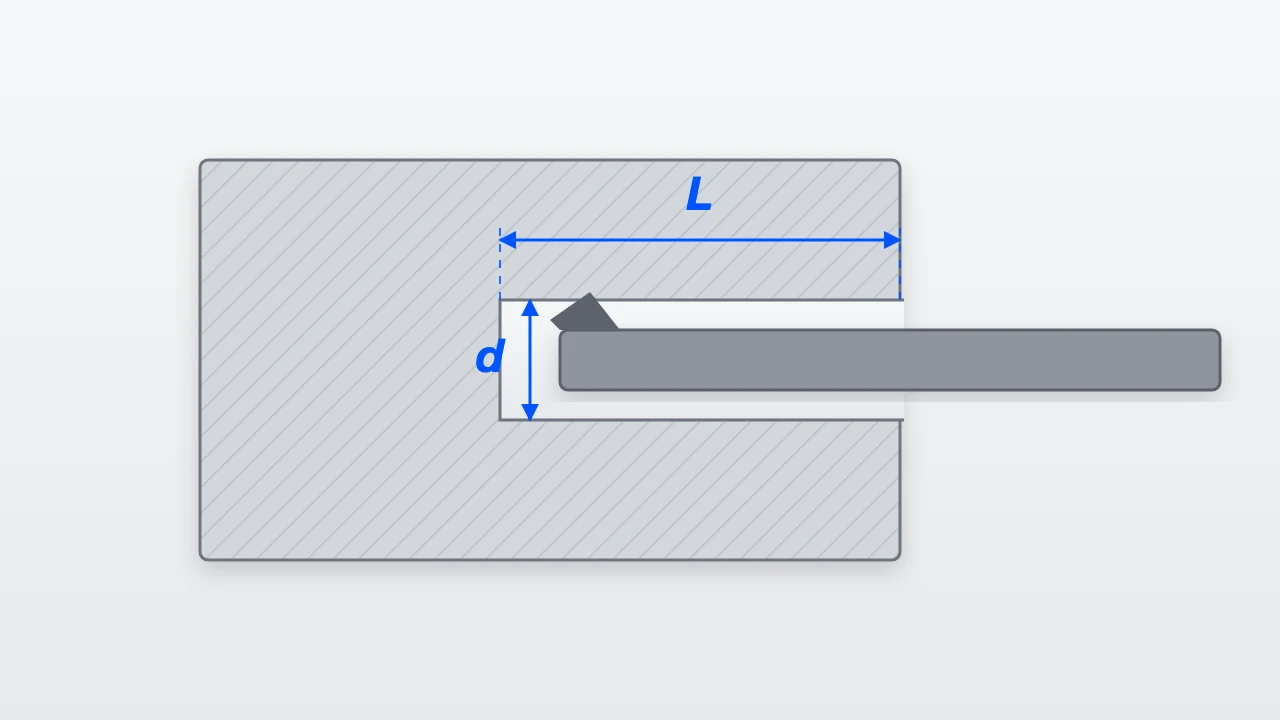
旋盤の内径加工は、穴の中に中ぐりバイトを差し込んで削ります。バイトには柄の太さがあるため、それが入らない内径は削れません。ドリルで開けられる径から先は、バイトが入る径まで広げないと、内径の仕上げも溝も加工できません。
深さも同じ論理です。バイトは穴の入口側からしか入れないため、深い内径ほど柄を長く突き出すことになり、たわんで精度が出ません。径に対して深すぎる内径加工は、フライスの深ポケットと同じ構造の問題です。
- 内径が、中ぐりバイトを差し込める径になっているか
- 内径の深さが、その径に対して深すぎないか
- 深い内径が必要なら、貫通させて両側から加工できないか
旋盤で確認すべき項目は、これだけではない
長さと直径の比、バイトの届く範囲という2つの起点は、ここで挙げた項目以外にも現れます。外径の太さ(細すぎる箇所・設備に載らない大きさ)や、チャックで掴んだときの薄肉部の歪みなど、旋盤だけで6項目ほどの基本項目があります。こちらも加工限界チェック基本ルール一覧で一覧にしています。
あわせて確認したい周辺項目
切削部品は、形状が加工できるかだけでなく、指示の仕方でも工数が変わります。
- 公差の過剰指定:公差を厳しくするほど、工程(仕上げ・研削)と検査が増えます。機能上必要な箇所だけに厳しい公差が付いているかを確認します
- 面粗さの過剰指定:全面に細かい面粗さを指定すると、それだけで加工時間が数倍になります。接触面・シール面など、必要な面だけに限定します
- 面取り・バリ取りの指示:切削品はほぼすべての稜線にバリが出ます。「全周C0.5」「バリなきこと」のような包括指示があるか、機能上バリが許されない箇所が明示されているかを見ます
- 材質と被削性:ステンレスは加工硬化しやすく工具が摩耗し、アルミは削りやすいが薄肉で歪みます。同じ形状でも材質で成立性が変わります
- フライス+旋盤の複合形状:丸物にキー溝や横穴があると、旋盤の後にフライスへ段取りが移ります。複合加工機なら1回で済みますが、加工先の設備に依存します
これらは3Dモデルの形状だけでは判断できず、2D図面の指示や加工先との合意に委ねられる部分が多い領域です。3Dモデル側で見るものと、図面と注記で伝えるものを分けて管理すると、確認の抜けが減ります。
チェックリストを運用に乗せるために
板金の記事でも書いたとおり、チェックリストを作ること自体は難しくありません。難しいのは、形骸化させずに回し続けることです。切削では、板金とは別の点で議論が止まります。
最初に決めるべきは、値ではなく「前提とする工具と設備」
切削の閾値は、そのほとんどが工具から導かれます。隅Rの下限は標準工具の半径から、溝幅の下限は標準工具の直径から、ポケットや穴の深さの上限は工具の突出し長さから決まります。つまり、どの工具を「標準」とみなすかを決めなければ、値は決まりません。
さらに、同じ形状でもフライスで作るか旋盤で作るか、3軸か5軸かで判定が変わります。「この部品はどの加工機で作る前提か」が決まっていないと、あるルールでは違反、別のルールでは問題なし、という状態になり、リストとして機能しません。
- 社内で「標準工具」とみなす工具径・工具長のセットを、加工先と合わせて決める
- 部品ごとに、想定する加工機(フライス/旋盤/複合、3軸/5軸)を先に決める
- 各項目に「この値はどの工具・設備から導かれたか」を添える
板金では「どこから測るか」で議論が止まりましたが、切削では「どの工具・設備が前提か」で止まります。逆に言えば、ここを揃えてしまえば、値は加工先に確認すれば埋まります。
加工先ごとに値が変わることを前提に持つ
加工先が持つ工具の棚と設備は、それぞれ違います。1つの値に固定すると、ある加工先では過剰に厳しく、別の加工先では緩すぎることになります。項目は共通、値は加工先ごとのパラメータという構造にしておくと、発注先が増えても破綻しません。この構造は板金と共通です。
目視チェックには限界がある
フライスと旋盤を合わせただけでも、基本の確認項目は十数項目、周辺項目を含めれば数十に達します。しかも切削の項目は、隅Rと工具径、深さと径の比のように、複数の寸法を組み合わせて判断するものが多い。全項目を全部品に対して人が目視するのは現実的ではなく、経験のある設計者ほど「ここは大丈夫」と判断して飛ばし、飛ばしたところで漏れます。
判定が形状と数値で書けるものは、3Dモデルから自動で判定できます。隅Rの有無、溝幅、穴深さと径の比、穴と側面の距離、シャフトの長さと直径の比は、いずれもこの範囲です。一方、「この公差は本当に必要か」「この薄肉は機能上避けられないか」といった設計意図に関わる判断は、形状だけからは読み取れず、人に残ります。
何を自動化し、何を人が見るか。その分担の考え方は、AI検図とは?製造業の検図を自動化し、設計ミスと検図工数を減らす仕組みで詳しく整理しています。
まずは、自社のチェックリストに何が入っているべきかを、基本項目の一覧と突き合わせてみてください。
切削加工の設計チェックリストに関するよくある質問
内角Rは工具径のどれくらいにすればよいですか?
工具半径と同じにするのではなく、少し大きくとるのが一般的です。隅Rが工具半径とちょうど同じだと、工具の全周が同時に材料に当たって振動しやすくなります。具体的な値は、加工先が標準で持つ工具径から逆算して決めてください。隅Rを小さくすればするほど細い工具が要り、その工具で削れる深さも浅くなる点も合わせて確認が必要です。
深穴はどこまでなら普通に加工できますか?
穴径に対する深さの比(L/D)で判断します。目安となる比は、ドリルの種類・材質・加工先の設備で変わるため、加工先に確認するのが確実です。比が大きくなるほど切りくずの排出が悪くなり、ドリルが逃げて位置と真直度が悪化します。設計側でできるのは、貫通させる、両側から加工する、径を大きくする、といった選択肢を先に検討することです。
フライスと旋盤、どちらで作るかは設計者が決めるものですか?
素材の形(ブロックか丸棒か)と主要な形状(回転対称かどうか)で、事実上は決まります。ただし、丸物にキー溝や横穴があるなど両方の要素を持つ部品は、どちらを主にするか、複合加工機を前提にするかで、適用されるルールと工数が変わります。少なくとも「想定する加工機」を設計時に決めておかないと、チェックの基準が定まりません。
3D CADのCAM機能や標準機能で加工可否は判定できませんか?
CAMは「与えられた形状をどう削るか」の工具経路を作るツールで、「この形状は削るべきでない」という設計側の判定は本来の役割ではありません。工具が届かない箇所を工具経路の生成時に発見することはできますが、それは製造側の作業であり、設計段階のチェックにはなりません。設計段階で加工先のルールを持ち込んで判定するには、別の仕組みが必要です。
自動検図を入れれば、人のチェックは不要になりますか?
なりません。隅R・溝幅・深さの比・残り肉・L/Dのように形状と数値で書けるルールは自動化できますが、「この公差は必要か」「この薄肉は機能上避けられないか」という設計意図の判断は自動判定だけでは埋まりません。何を自動化し、何を人が見るかという役割分担の設計が必要です。
まとめ
切削加工の設計チェックリストは、工具の形と剛性、加工機の能力を設計者の言葉に翻訳したものです。フライスは「工具が届くか・工具が持つか」を工具径と工具長で、旋盤は「直径に対する長さの比」で見る。この2つの観点を押さえておけば、個々の項目は理由から導けます。
板金と違い、切削は「作れない」で止まらず「作れるが高くなる」形で返ってくることが多い。だからこそ、出図前のチェックがコストに直結します。
そして具体的な閾値は、加工先の工具と設備で変わります。社内で標準化するときに先に決めるべきなのは値ではなく、「どの標準工具と加工機を前提にするか」です。
項目が数十に達し、複数の寸法を組み合わせる判定が増えた時点で、人が全件を目視するモデルは限界を迎えます。形状と数値で書ける判定は自動化に寄せ、人は設計意図に関わる判断に時間を使う。切削部品の設計品質は、この分担をどう設計するかで決まります。
本記事で取り上げた代表項目を含む、板金・フライス・旋盤の基本チェック項目33項目の一覧は、以下の資料にまとめています。自社のチェックリストの棚卸しに、ぜひご活用ください。
自社の加工先に合わせた設計ルールの標準化や、3Dモデルからの自動チェックについてのご相談は、お問い合わせからも承っています。
本記事は、3D・CAD・AI技術を活用し、製造業における設計検証・自動検図・設計/製図自動化のシステム開発に取り組む、東大発スタートアップの株式会社WOGOが執筆しました。