


3D CAD
手戻り
製造業DX
2026年09月21日
アセンブリ設計チェックリスト|干渉・組付け性・工具スペースで確認すべき項目
 Updated on・2026/09/21
Index
単品の部品がすべて図面どおりに作れても、組み立てられるとは限りません。「この穴とこの穴が合わない」「工具が入らない」「公差が積み上がって最後の1枚が入らない」。組立現場から返ってくる指摘は、単品の検図では見つかりません。
アセンブリ設計のチェックとは、部品同士の関係が成立するか、そして組み立てる過程が成立するかを、出図前に確認する作業です。この記事では、確認すべき項目を「今の姿が成立しているか」と「組む過程・ばらす過程が成立しているか」の2つに整理します。
単品のチェックリストと決定的に違うのは、時間軸が入ることです。完成した状態では何も干渉していなくても、組み立てる途中では部品が通る道が必要で、締める工具が入る空間が要ります。この「途中の状態」が図面にも3Dモデルにも現れないことが、アセンブリのチェックを難しくしています。
この記事の要点
- 単品の検図が「その部品が作れるか」を見るのに対し、アセンブリの検図は「部品同士の関係が成立するか」を見ます。見るものが違うので、単品を全部通しても組立の問題は残ります
- 確認は2つの層に分かれます。今の姿の成立性(干渉・クリアランス・穴位置・累積公差)と、組む過程の成立性(挿入経路・工具スペース・組立順序・保守スペース)です
- ボルト穴・ねじ穴の位置やサイズが相手部品と合わない不備は、部品単体では正しいのに組み合わせが成立しない典型で、発覚するのは全部品が揃ったあとになります
- 難しさの本質は、静的な形状が成立していても、時間軸を入れると成立しないことです。そして組立の順序は3Dモデルの中に情報として存在しません
アセンブリ設計のチェックとは、何を見る作業か
アセンブリ設計のチェックとは、複数の部品が組み合わさった状態を対象に、部品間の関係が成立しているかを確認する作業です。単品の検図が1つの部品の中で完結するのに対し、アセンブリの検図は部品と部品の間を見ます。
理想的な順序は二段階です。まず部品ごとに、その部品が作れるかを確認する。それが通ったら、アセンブリ・ユニット単位で、組み合わせて本当に成立するかを確認する。前者は板金・切削・樹脂の各チェックリストで扱った領域です。この記事は後者を扱います。
単品の検図との違いは「関係を見る」こと
単品の検図で見るのは、その部品の形状と、加工機や金型という製造手段との関係でした。判定に必要な情報は、その部品の中で閉じています。
アセンブリでは、判定に複数の部品の情報が同時に必要になります。この穴とこの穴が合うか。この隙間は公差を考えても確保できるか。この部品を入れるとき、他の部品が邪魔にならないか。1つの部品だけを見ていても答えが出ません。
静的な成立性と、組む過程の成立性
アセンブリのチェックは、さらに2つに分かれます。
- 静的な成立性:完成した状態で、部品同士が食い込んでいないか、必要な隙間があるか、穴の位置が合っているか。3Dモデル上でそのまま判定できます
- 組む過程の成立性:その状態に至るまでに、部品が通る経路があるか、締結する工具が入るか、その順序で組めるか。完成状態のモデルには現れない情報です
この2つ目が、アセンブリのチェックを難しくしている本質です。形状としては完璧に組み上がったモデルを見せられても、「そのボルトをどうやって入れるのか」は、モデルを眺めるだけでは分かりません。
アセンブリのチェックはなぜ手戻りに直結するのか
アセンブリの手戻りには、単品とは違う2つの特徴があります。
ひとつは、発覚が遅いことです。問題が出るのは全部品が揃って組み立てを始めたときです。その時点で全部品の加工が終わり、費用も納期も使い切っています。単品の不備なら加工前に止まりますが、アセンブリの不備は止まりません。
もうひとつは、波及することです。穴の位置が合わなければ、直すのはどちらか一方の部品では済まないことがあります。相手部品の位置を動かせば、その先の部品にも影響します。1箇所の不一致が、複数部品の作り直しと再手配に広がります。
手戻りのコスト構造は、製造業の設計現場で起きる「手戻りコスト」と3D/2D検図の論点で整理しています。
今の姿が成立しているかを確認する項目
まず、完成状態の3Dモデルで判定できる項目です。
部品同士が干渉していないか
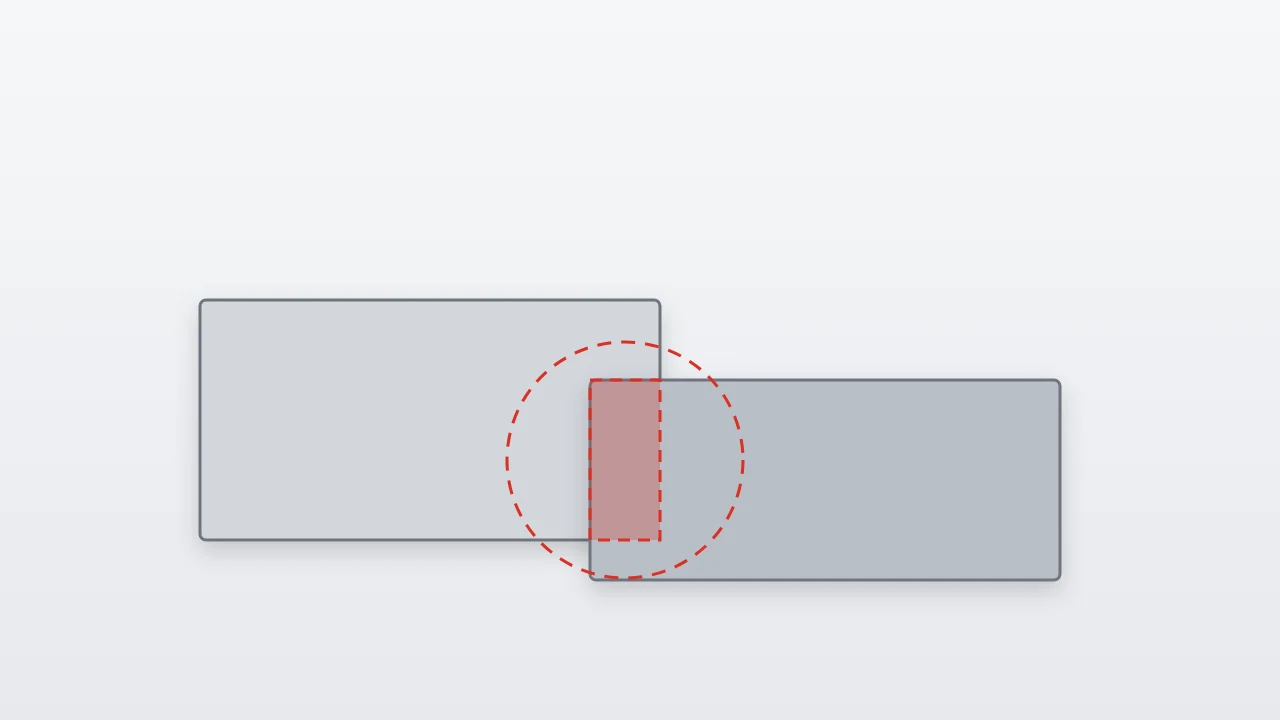
最も基本の確認です。部品同士が同じ空間を占めていれば、そのままでは組めません。多くの3D CADは標準機能として干渉チェックを持っており、この項目自体は比較的容易に確認できます。
実務で問題になるのは、確認の抜けと記録です。干渉チェックは実行しなければ結果が出ませんし、CADによっては実行した記録が残りません。誰がいつ、どの構成で確認したのかを残せないと、設計変更のたびに再確認したかどうかが分からなくなります。
- すべてのユニットで干渉チェックを実行したか
- 実行した構成と結果が記録として残っているか
- 設計変更のあと、影響範囲について再実行したか
- 意図的な食い込み(圧入、締結による変形)を除外条件として整理してあるか
必要なクリアランスが確保されているか
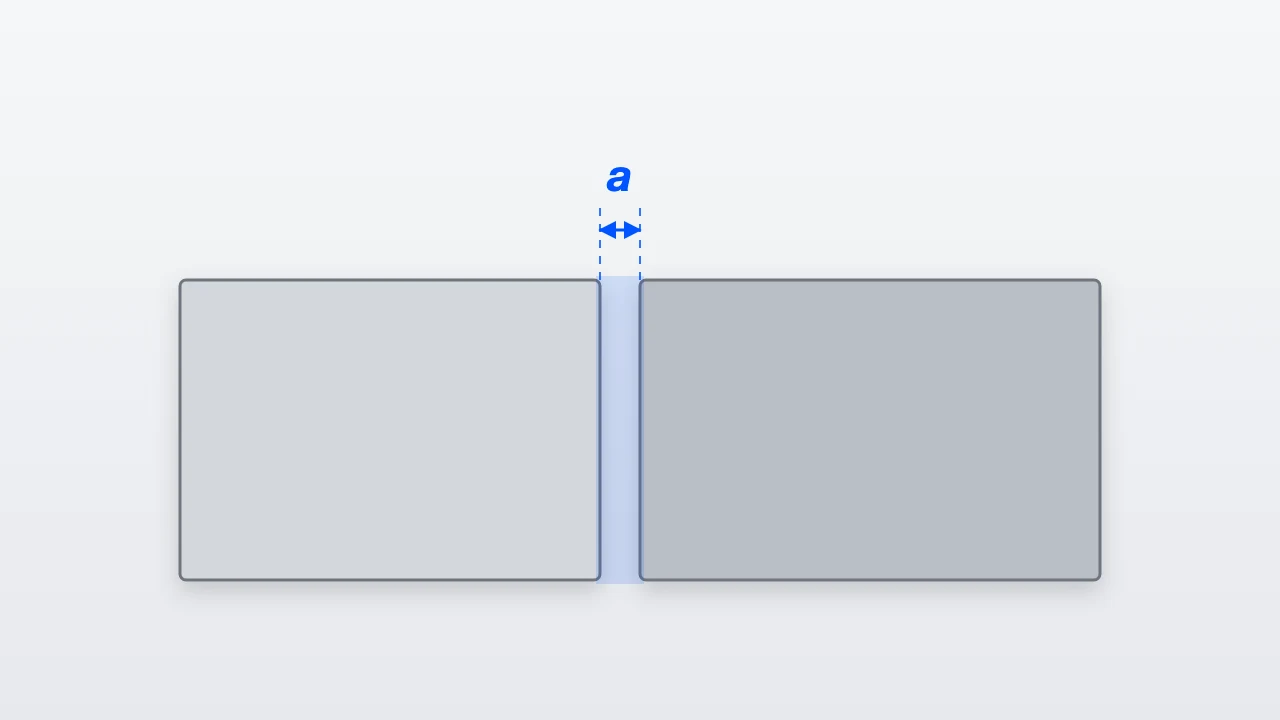
干渉していないことと、必要な隙間があることは違います。隙間ゼロで接している状態は、モデル上は干渉していませんが、実物では公差、熱による膨張、荷重によるたわみ、振動で接触します。
必要な隙間の大きさは、その箇所が何のための隙間かで変わります。単なる組立の逃げ、可動部の動作範囲、発熱部品の放熱、配線・配管の取り回し。用途ごとに基準が違うため、一律の値では判定できません。
- 可動部が、動作範囲の全域で他の部品と干渉しないか
- 発熱する部品の周囲に、必要な空間があるか
- 配線・配管が通る経路と、その曲げ半径が確保されているか
- 公差と熱変形を考慮しても、隙間が残るか
穴の位置とサイズが相手部品と合っているか
締結部の穴は、2つ以上の部品にまたがって初めて意味を持ちます。片方の部品図だけを見ても、合っているかは分かりません。
ずれの原因は、片方の部品だけを設計変更したことがほとんどです。穴のピッチを変えた、板厚を変えて位置が動いた、部品を左右反転した。いずれも変更した部品の中では整合していますが、相手部品との関係が崩れています。
- 締結する部品同士で、穴の位置・ピッチが一致しているか
- 穴の径が、使用するボルト・ねじのサイズに対応しているか
- ばか穴とねじ穴の組み合わせが正しいか(両方がねじ穴になっていないか)
- 位置調整のための長穴が、必要な調整量を確保しているか
公差が積み上がって組めなくならないか
複数の部品が直列に並ぶと、それぞれの寸法公差が積み上がります。個々の部品はすべて公差内に入っているのに、組み合わせると入らない、という現象が起きます。
厄介なのは、全部品が「合格」であることです。検査では誰も弾かれません。それでも組み立ての最後で入らない。この場合、どこかの部品の公差を片側に寄せる、調整代を持たせる、といった設計側の判断が必要になります。
- 組み立てに関わる寸法の連鎖を洗い出したか
- その連鎖で公差を積み上げたとき、必要な隙間が残るか
- 積み上がりを吸収する調整代、または調整機構があるか
- 公差を片側に寄せるべき箇所を、図面で指示しているか
組む過程が成立しているかを確認する項目
次に、完成状態のモデルには現れない項目です。
部品を入れる経路があるか
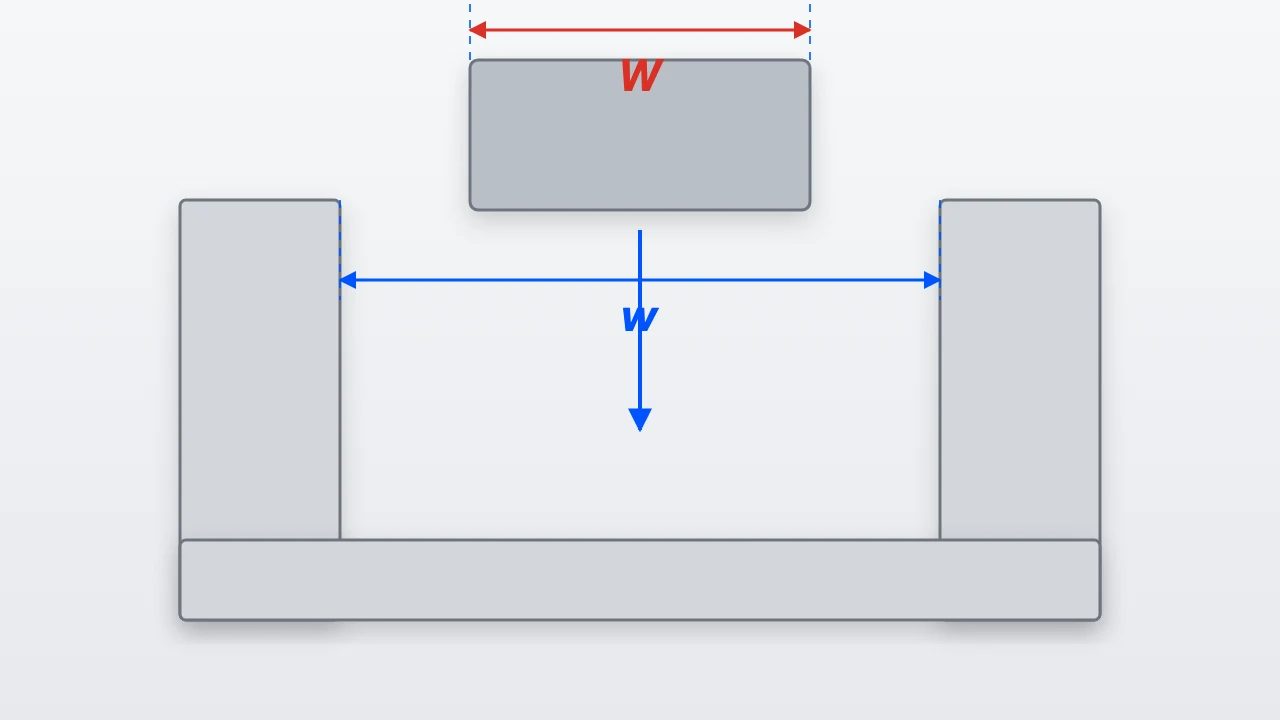
組み付けの最終位置に部品が収まることと、そこまで部品を運べることは別です。周囲を囲まれた空間に部品を入れる場合、入口の寸法と、そこを通る経路が必要になります。
回転させながら入れる、斜めに傾けて通す、といった動きが必要な場合、その動きの全過程で干渉しないかを確認する必要があります。完成状態の干渉チェックでは、この確認はできません。
- その部品を最終位置まで運ぶ経路があるか
- 経路の最も狭い箇所を、その部品が通れるか
- 傾ける・回すといった動作が必要な場合、その全過程で干渉しないか
- 部品を保持する手や治具のスペースが、経路上にあるか
締結する工具が入るか
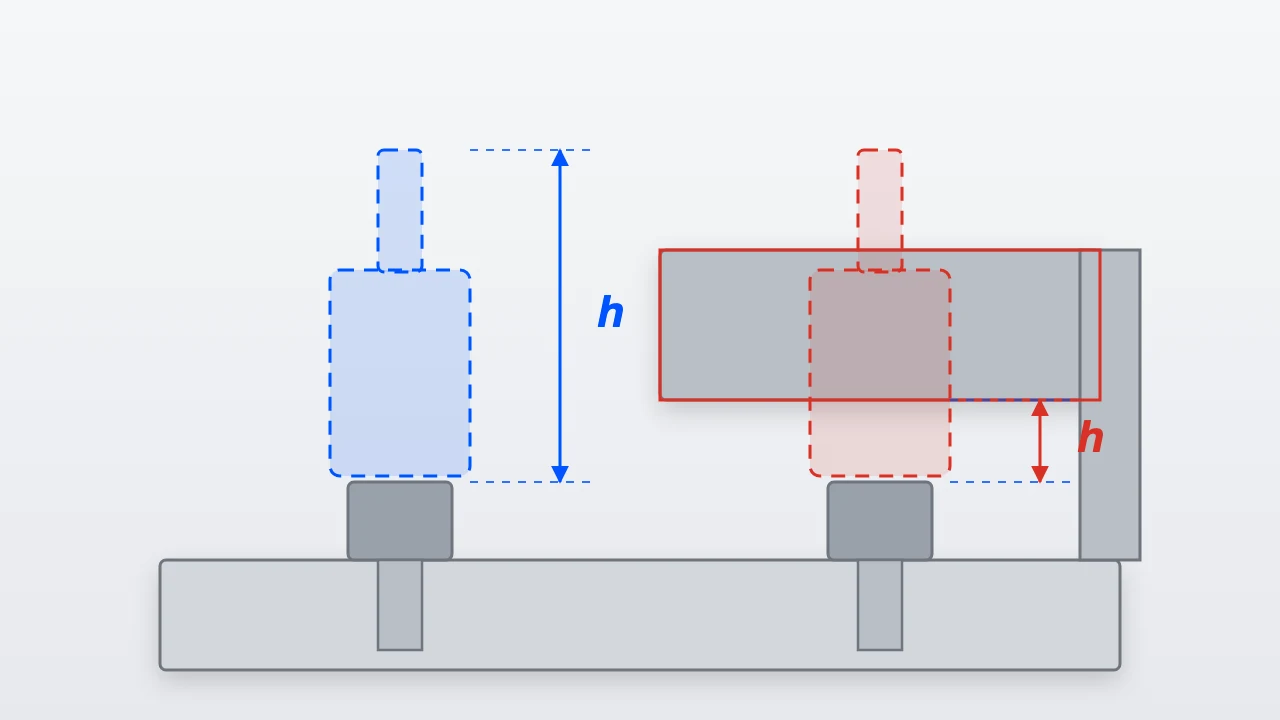
ボルトを締めるには、ボルトの頭の上にレンチやドライバーが入る空間が要り、さらに回すための空間も要ります。ボルトが収まっていることと、締められることは別です。
工具の種類によって必要な空間は変わります。ソケットレンチなら頭上に高さが、スパナなら横方向に振る角度が、電動ドライバーなら本体が収まる長さが必要です。どの工具を使う前提かが決まっていないと、必要な空間も決まりません。
- 締結部の工具が入る空間が確保されているか
- 想定する工具の種類(ソケット、スパナ、六角レンチ、電動工具)が決まっているか
- 工具を回すための角度、または振り幅が確保されているか
- 手が入る必要がある箇所で、手のスペースが確保されているか
組立の順序が成立しているか
工具スペースと挿入経路の問題は、多くの場合組立の順序に帰着します。先にこの部品を付けてしまうと、次の部品のボルトが締められない。逆にユニット単位で組んでから合体させれば問題ない。同じ形状でも、順序次第で成立したりしなかったりします。
そして組立の順序は、設計者の意図としては存在しても、3Dモデルの中には情報として入っていません。ここを設計側から明示しない限り、現場は現場の判断で組みます。
- この構成を、どういう順序で組む想定かを設計側が持っているか
- その順序が、組立現場に伝わる形になっているか
- サブアッシ(先に組んでおくユニット)の単位が明確か
- 現場の設備(クレーンの能力、反転の可否、作業スペース)で成立する順序か
ばらせるか、保守できるか
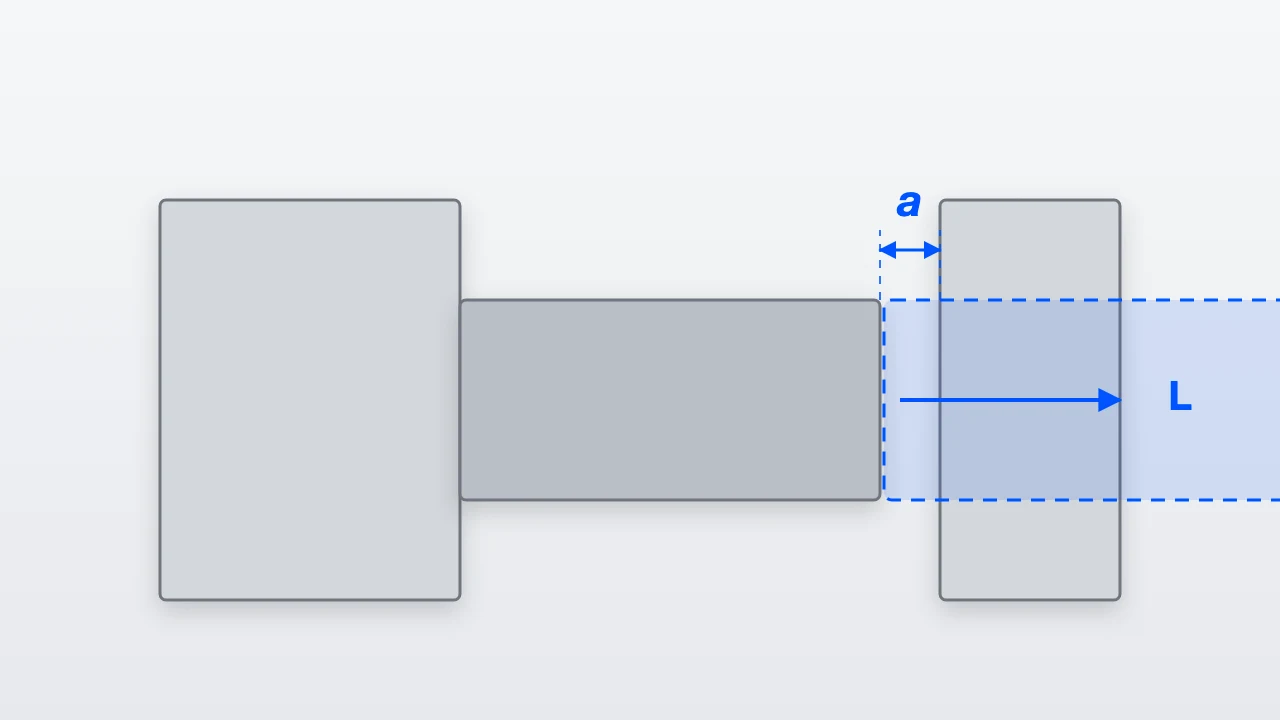
組めても、ばらせなければ保守できません。交換が必要な部品、定期的に点検する箇所には、取り外すための空間が要ります。
特に見落とされやすいのが引き抜き代です。シャフト、ピン、フィルター、カートリッジのように軸方向に抜く部品は、その部品の長さ分の空間が必要になります。完成状態のモデルでは、この空間は「何もない場所」として存在するため、他の部品を置いてしまいがちです。
- 交換頻度の高い部品に、取り外しの経路と空間があるか
- 軸方向に抜く部品の、引き抜き代が確保されているか
- 点検・調整が必要な箇所に、視認と工具のアクセスがあるか
- 分解の順序が、組立の逆順として成立するか
チェックリストを運用に乗せるために
最初に決めるべきは、値ではなく「どこまでをひとつの塊として見るか」
板金では「どこから測るか」、切削では「どの工具・設備が前提か」、樹脂では「型をどこで割るか」が起点でした。アセンブリで決めるべきなのは、サブアッシの単位です。
どこまでを先に組んでおくユニットとして扱うかが決まらなければ、工具スペースの判定は成立しません。完成状態だけを見て「このボルトの上に空間がない」と判定すると、実際にはユニットの段階で締めているボルトまで問題として挙がります。逆にサブアッシの単位が決まっていれば、その単位の中で締結が成立するかを見ればよくなります。
- 設計の段階で、サブアッシの単位を決めて記録する
- その単位を、3Dモデルの構成(アセンブリツリー)に反映する
- 組立の想定順序を、設計から現場に渡す情報の一部にする
組立ノウハウは、経験年数では代替できない
もうひとつ、運用上の重要な事実があります。組立の成立性を判断できるかどうかは、設計者の経験年数と一致しません。
現場で聞くのは、経験20年の設計者が、その部署の担当歴10年ほどの人に「あの人に聞いてから進めよう」と言う、という話です。組立の判断は、その部署・その製品・その設備に固有の経験値に依存します。つまり人事異動や退職で、その知識は簡単に失われます。
だからこそ、指摘の内容を項目として書き出して残す意味があります。「なぜこの形状が問題だったのか」を理由つきで残せば、経験値の一部は引き継げます。
目視チェックには限界がある
アセンブリの確認項目は、単品よりもさらに増えます。部品の組み合わせの数だけ関係があり、部品点数が増えれば組み合わせは急速に増えます。装置1台が数百から数千点の部品で構成されることを考えると、全ての関係を人が確認するのは現実的ではありません。
何を自動化し、何を人が見るか。その分担の考え方は、AI検図とは?製造業の検図を自動化し、設計ミスと検図工数を減らす仕組みで詳しく整理しています。
アセンブリ設計チェックリストに関するよくある質問
3D CADの干渉チェック機能だけでは足りませんか?
静的な干渉の検出には有効です。ただし、干渉していないことと組み立てられることは違います。必要なクリアランスが確保されているか、工具が入るか、部品を入れる経路があるか、公差を積み上げても成立するかは、標準の干渉チェックでは判定できません。また、実行した記録が残らないCADも多く、設計変更のたびに確認したかどうかを追えなくなる問題もあります。
累積公差はどう確認すればよいですか?
まず、組み立てに関わる寸法が直列につながる経路を洗い出してください。その経路上の公差を足し合わせ、必要な隙間が残るかを見ます。個々の部品がすべて公差内でも、積み上がると成立しないことがあるのがこの問題の厄介な点です。対処は、公差を片側に寄せる指示を出すか、調整代や調整機構を設けるかのどちらかになります。
工具スペースは、どの工具を前提に決めればよいですか?
実際に組立現場で使う工具に合わせて決めます。ソケットレンチ、スパナ、六角レンチ、電動工具で必要な空間はそれぞれ違い、特に電動工具は本体が収まる長さが要ります。設計の段階で「この締結部はこの工具で締める」という前提を決めておかないと、必要な空間は定まりません。現場と前提工具の一覧を共有しておくのが確実です。
サブアッシの単位はどう決めればよいですか?
組立現場が実際に先に組んでおく単位に合わせます。設計側で理想的に見えても、現場の設備(クレーンの能力、反転の可否、作業スペース)で成立しない単位は使われません。現場と合意したサブアッシの単位を3Dモデルの構成に反映し、その単位ごとに締結や挿入経路を確認すると、確認の抜けが減ります。
まとめ
アセンブリ設計のチェックリストは、部品同士の関係が成立するかを設計者の言葉に翻訳したものです。見るべきは2つ。今の姿が成立しているか(干渉・クリアランス・穴位置・累積公差)と、組む過程が成立しているか(挿入経路・工具スペース・組立順序・保守スペース)です。
単品の検図をすべて通しても、アセンブリの問題は残ります。見ているものが違うからです。そして単品と違い、アセンブリの不備は全部品が揃ったあとに発覚し、複数部品の作り直しに波及します。
確認の分かれ目は、時間軸が入るかどうかです。完成状態のモデルで判定できる項目と、組む過程の成立性は、見方が違います。後者は、サブアッシの単位を人が決めることで、ようやく判定できる形になります。
そして組立の判断は、経験年数ではなくその現場固有の経験値に依存します。指摘を理由つきで項目化して残すことが、その知識を引き継ぐ唯一の方法です。
なお、単品(板金・切削)側で確認すべき基本項目については、一覧を無料で公開しています。アセンブリの項目は含まれていませんが、二段階で確認するという考え方の、1段目にあたる内容です。
アセンブリの干渉・組付け性チェックの自動化についてのご相談は、お問い合わせから承っています。
本記事は、3D・CAD・AI技術を活用し、製造業における設計検証・自動検図・設計/製図自動化のシステム開発に取り組む、東大発スタートアップの株式会社WOGOが執筆しました。